Blog

  • Mengenal  komisioning instrumentasi  (Project Commisioning)

    Mengenal komisioning instrumentasi (Project Commisioning)

    Kata komisioning merupakan alih bahasa dari kata bahasa Inggris “Commissioning”
    Secara harfiah artinya adalah “Uji Coba” adapun definisi dalam bahasa Inggris; “commissioning is the process of assuring that all systems and components of a building or industrial plant are designed, installed, tested, operated, and maintained according to the operational requirements of the owner or final client”  (https://en.wikipedia.org). Sebagai istilah teknik kata commissioning dalam bahasa Inggris lebih banyak dipakai daripada kata komisioning yang sudah di indonesiakan, hal ini dikarenakan penjelasan kegiatan maupun istilah-istilah yang berkaitan dengan aktivitas komisioning lebih banyak di terbitkan dalam bahasa inggris.

    Dari banyak literatur mengenai komisioning ada penjelasan paling pas untuk menerangkan pengertian daripada kata komisioning, yaitu; salah satu phase dari pembangunan sebuah fasilitas industri yang kegiatannya meliputi proses verifikasi dan validasi sistem atau alat agar sistim atau alat tersebut pada saat pabrik dijalankan bekerja sesuai dengan fungsinya.

    Karena pembangunan sebuah pabrik industri melibatkan beberapa bidang teknik yang berbeda-beda maka secara teknis komisioning dapat dibagi menjadi beberapa grup komisioning. Diantaranya komisioning bidang mekanikal statik, komisioning bidang mekanikal rotary, komisioning bidang piping, komisioning bidang listrik, komisioning bidang instrumentasi dan lain-lain.

    Pelaksanaan komisioning untuk bidang instrumentasi biasanya dilakukan setelah phase “mechanical completion” selesai
    Sebelum masuk ke phase komisioning ada yang dinamakan phase pre-komisioning dimana pada phase ini lebih menitik beratkan pada pemeriksaan kualitas pekerjaan konstruksi.

    Dibawah ini adalah contoh beberapa aktivitas pre-komisioning untuk instrumentasi:

    • Pemeriksaan lokasi atau penempatan alat instrument, apakah sudah sesuai dengan gambar P&ID
    • Pemeriksaan control valve apakah pemasangan nya sudah benar, apakah arah alirannya sudah benar, apakah perlengkapan kabel dan tubing udara instrumentnya sudah komplit.
    • Pemeriksaan instrument pengukur aliran atau flow meter dilihat apakah arah meter sudah sesuai dengan gambar PFD, apakah baudnya sudah dikencangkan apakah gasket nya sesuai spesifikasi dll.
    • Pemeriksaan transmitter pengukur tekanan (pressure transmitter), di periksa apakah impulse line terpasang sesuai dengan teknik pemasangan tubing yang benar, diperiksa apakah spesifikasi material daripada impulse line sesuai dengan spesifikasi yang benar.
    • Verifikasi specifikasi trasnmitter dengan melihat name platenya, apakah maximum working pressure yang tertulis pada nameplate sesuai dengan maksimum tekanan proses yang di ukur, apakah keterangan pada nameplate tentang clasifikasi alat atau “CE marking” menunjukan bahwa alat sesuai untuk dipasang di area beresiko kebakaran (hazardous area), apakah range transmitter seuai dengan data sheet, dll.
    • Pemeriksaan umum pada semua alat instrumentasi; apakah tiang penyangga atau stanchion support sudah terpasang dengan kokoh, apakah gland kabel sudah sesuai spesifikasi, apakah pemasangan gland cable nya sudah benar, apakah klasifikasi alat sudah sesuai untuk pemasangan di area tersebut, apakah alat sudah terlindung dari kemungkinan masuknya air hujan, apakah tudung pelindung dari sinar matahari sudah terpasang dan lain-lain.

    Aktivitas pre-komisoning yang tersebut diatas bisa dilaksanakan tanpa harus menunggu pemasangan equipment mekanik selesai  (mechanical completion), namun untuk commissioning instrumentasi, aktivitasnya hanya dapat dilaksanakan setelah tahap instalasi mekanikal selesai.

    Aktivitas commissioning bagian instrumentasi meliputi;

    • Kalibrasi transmitter yang terpasang di lapangan.
    • Testing fungsi alat instrument yang terpasang dilapangan, misalnya untuk control valve di cek posisi pembukaannya lalu di bandingkan dengan perintah bukaan daripada kontroler.
    • Pemeriksaan batas nilai alarm dan batas nilai penyebab trip daripada transmitter.
    • Pemeriksaan fungsi sistim kontrol misalnya jika proses suhu naik maka control valve steam harus menutup.
    • Membersihkan dan memeriksa kebocoran jalur pneumatik dan hydrolic
    • Melakukan pemeriksaan tampilan alat pada layar monitor merujuk pada alat dilapangan yang sesuai, istilah ini dikenal dengan nama “loop test”

    Hasil pemeriksaan pada aktivitas komisioning harus didokumentasikan untuk kemudian dibuatkan laporan resmi sesuai dengan format yang disepakati oleh pihak terkait. Laporan tersebut akan menjadi acuan pada saat serah terima dari pihak pelaksana proyek kepada pemilik perusahaan atau perwakilannya.

    Pada umumnya alur pembuatan sebuah pabrik secara garis besar adalah sebagai berikut; perancangan, konstruksi, komisioning, start up, running. Prakteknya pada setiap phase alur proyek selalu ditemui kondisi tertentu yang mengakibatkan suatu pekerjaan tidak dapat diselesaikan, untuk mengantisipasi agar kendala yang terjadi tidak menjadi penyebab terlambatnya penyelesaian proyek ada sebuah sistim monitoring yang disebut Punc List, dengan metode punch list suatu kendala pembangunan bisa diidentifikasi prioritasnya dengan jelas karena dalam formulir punc list di sebutkan jenis kendalanya apa, penemunya siapa, penanggung jawab nya siapa, target penyelesaiannya kapan, dll.

    Punclist adalah metode efektip agar proyek tidak jalan di tempat, pekerja proyek tidak terpaku untuk berjibaku dengan pekerjaan yang bermasalah melainkan bisa melanjutkan untuk menggarap pekerjaan lain agar proyek dapat segera di selesaikan.
    Contoh formulir Punch list yang biasa diberlakukan diproyek-proyek besar dapat di download di sini “Punch List Form”

    Artikel ini dipublikasikan agar menjadi tambahan bacaan berbasis online tentang instrumentasi dalam  bahasa indonesia.

  • Wawasan tentang instrument industri di era internet of thing

    Wawasan tentang instrument industri di era internet of thing

    Instrument industri adalah bagian penting dalam proses pengendalian dan pengawasan dalam industri. Mereka digunakan untuk mengukur, merekam, dan mengontrol parameter penting seperti suhu, tekanan, aliran, tingkat, dan komposisi bahan dalam berbagai sistem dan proses industri. Dengan menggunakan instrumen yang tepat, perusahaan dapat menjaga kualitas produk, keamanan operasi, efisiensi produksi, dan kepatuhan terhadap standar keselamatan.

    Ada berbagai jenis instrumen industri yang digunakan dalam berbagai industri, mulai dari industri kimia, minyak dan gas, farmasi, makanan dan minuman, hingga industri manufaktur. Beberapa contoh instrumen industri yang umum meliputi:

    Sensor: Sensor adalah komponen utama dalam instrumen industri yang digunakan untuk mengubah parameter fisik menjadi sinyal listrik. Contohnya adalah sensor suhu, tekanan, aliran, kelembaban, dan level. Sensor-sensor ini mengumpulkan data yang kemudian diteruskan ke instrumen lainnya untuk dianalisis dan dikendalikan.

    Transduser: Transduser digunakan untuk mengubah satu bentuk signal instrument menjadi bentuk sinyal instrument lainnya. Sebagai contoh, transduser listrik digunakan untuk mengubah sinyal listrik menjadi sinyal  mekanis.

    Indikator: Indikator digunakan untuk menunjukkan atau memvisualisasikan hasil pengukuran atau parameter tertentu. Contoh yang umum adalah indikator digital atau analog yang menunjukkan suhu, tekanan, atau tingkat aliran.

    Kontroler: Kontroler digunakan untuk mengendalikan suatu proses atau sistem berdasarkan data yang diterima dari sensor. Mereka dapat berupa kontroler logika program (PLC), kontroler PID (proporsional, integral, dan derivatif), atau komputer industri.

    Rekorder: Rekorder digunakan untuk merekam data parameter industri selama periode waktu tertentu. Data ini kemudian dapat dianalisis untuk pemantauan, perbaikan proses, atau pemeliharaan prediktif.

    Komunikasi: Instrumen industri juga dapat dilengkapi dengan kemampuan komunikasi untuk mengirim dan menerima data dari sistem lain. Hal ini memungkinkan integrasi yang lebih baik antara instrumen dan sistem pengendalian yang lebih besar.

    Penerapan instrumen industri sangat luas. Misalnya, dalam industri minyak dan gas, instrumen digunakan untuk mengendalikan tekanan dan suhu dalam tangki dan pipa. Dalam industri farmasi, instrumen digunakan untuk memantau kualitas produk dan proses produksi. Dalam industri makanan dan minuman, instrumen digunakan untuk mengontrol suhu dalam oven dan pendingin, serta mengukur tingkat kelembaban dalam ruangan penyimpanan.

    Pemeliharaan dan kalibrasi instrumen industri secara teratur sangat penting untuk menjaga akurasi pengukuran dan fungsi yang tepat. Kesalahan pengukuran yang tidak terdeteksi dapat menyebabkan kerugian finansial yang signifikan atau bahkan bahaya bagi kesehatan dan keselamatan. Oleh karena itu, perusahaan seringkali memiliki tim khusus atau kontraktor yang bertanggung jawab atas pemeliharaan dan kalibrasi instrumen tersebut.

    Dalam era digital dan industri 4.0, instrumen industri semakin terhubung melalui jaringan dan sistem otomasi yang kompleks. Konsep Internet of Things (IoT) digunakan untuk memantau dan mengontrol instrumen dari jarak jauh, dan analitik data digunakan untuk melakukan prediksi dan pemeliharaan yang lebih efisien.

    Dalam kesimpulannya, instrumen industri memiliki peran krusial dalam pengendalian dan pengawasan dalam industri modern. Mereka memungkinkan perusahaan untuk memantau, mengendalikan, dan mengoptimalkan parameter penting dalam proses produksi. Dengan menggunakan instrumen yang tepat dan menjaga pemeliharaan yang baik, perusahaan dapat meningkatkan kualitas produk, keamanan operasi, dan efisiensi produksi.
    Artikel ini dibuat untuk menambah perbendaharaan artikel mengenai instrumen industri dalam bahasa Indonesia.
    text


  • Jasa Desain Grafis

    Jasa Desain Grafis

    Desain grafis adalah  profesi jasa yang menggunakan elemen desain seperti tipografi, foto, lukisan, lambang dan gambar untuk menyampaikan informasi dan berkomunikasi secara visual. Desain grafis merupakan cabang bidang desain dan seni rupa yang melibatkan kreativitas, inovasi, dan pemikiran lateral, adapun alat yang dipergunakan untuk menghasilkan produk desain bisa berupa alat manual atau alat digital.

    Personel yang mengerjakan desain grafis di sebut desainer yang pekerjaannya mencakup seluruh proses memvisualisasikan objek termasuk membuat ilustrasi, logo, flyer, ilustrasi dan lain-lain. Produk daripada seorang desainer grafis di tuangkan dalam media publikasi berupa website, brosur,buku, majalah, kemasan produk, pameran, billboard, iklan dan lain-lain.

    Produk seorang desainer grafis harus menarik dan mengkomunikasikan pesan yang tepat. Oleh karena itu seorang desainer grafis harus  kreatif dan memiliki kemampuan menterjemahkan kebutuhan kedalam desain. Dibawah ini adalah salah satu contoh gambar hasil karya seorang desain grafis

    jasa desain grafis

    Seorang desainer grafis yang berpengalaman banyak dibutuhkan, sesuai dengan ilmu dan pengalamannya  seorang desainer yang bagus akan memiliki insting yang baik dalam menterjemahkan keinginan konsumennya, punya kemampuan yang handal dalam mengolah warna dan imajinasi desain sehingga hasil kerjanya banyak di sukai dan bermanfaat terutama untuk kebutuhan marketing.

    Banyak pelaku usaha perdagangan yang terkendala memasarkan produk karena tidak bisa membuat sarana promosi yang bagus, dalam kasus seperti inilah seorang desain grafis di butuhkan untuk membantu membuatkan berbagai sarana  promosi. Sebagaimana hukum ekonomi menyatakan “dimana ada permintaan barang maupun jasa maka akan ada pihak yang menyediakan ”, demikian pula terkait dengan desain grafis ini karena banyak yang memerlukan maka muncullah usaha yang menawarkan jasa desain grafis. Memang tidak mudah untuk bisa menciptakan sendiri produk desain, karena harus menguasai berbagai software seperti Adobe Photoshop, Canva, Illustrator, InDesign dan masih banyak lagi. Oleh karena itu menguasai desain grafis bisa menjadi peluang punya penghasilan. Belajar desain grafis dari buku-buku yang ada di pasaran merupakan salah satu cara efisien untuk mengusai ilmu ini, mungkin pembaca ada tertarik untuk memiliki buku-buku tersebut klik link di bawah ini;


  • Metode Pengukuran Level Dengan Pressure Transmitter

    Metode Pengukuran Level Dengan Pressure Transmitter

    Ada 4 besaran  dalam instrumentasi yang paling popular karena banyak dipergunakan sebagai parameter untuk mengukur kondisi proses, besaran tersebut yaitu Pressure (tekanan), Temperature (suhu), Flow (Laju alir) dan Level (ketingian isi bejana). Penggunaan kata Pressure, Flow, Level dan Temperature sudah menjadi sangat umum, sehingga materi yang membahas keempat besaran tersebut jarang yang menggunakan kata-kata terjemahannya. Demikian pula dalam artikel ini kata LEVEL tetap akan dipergunakan sebagai sebutan untuk besaran ketinggian isi bejana.

    Pengukuran level dengan metode konversi perbedaan tekanan  ke besaran level merupakan metode pengukuran yang paling banyak dipergunakan dalam industri, pertimbangan nya karena cara ini termasuk cara yang paling sederhana, murah dari segi biaya, dan cocok untuk kebanyakan type bejana dan type media yang diukurnya.

    Metode ini menggunakan transmitter tipe diferensial pressure yang dipasang pada bagian samping bejana dengan menggunakan pipa penghubung atau dengan memasang transmitter langsung di nosel bagian samping bejana. Lihat contoh pemasangan pada gambar beikut;

    level

    Transmitter dipasang pada salah satu nosel bejana untuk mengukur tekanan yang disebabkan oleh berat cairan langsung di atasnya. Hasil dari pengukuran oleh transmitter  tidak mengukur volume daripada isi tangki, melainkan hanya mengukur  tekanan cairan secara vertical, dengan demikian hasil pengukuran sama sekali tidak terpengaruh oleh bentuk tangki atau bejana, tetapi hanya menghasilkan hasil ukur tekanan berdasarkan berat cairan  yang lemudian di konversi sebagai LEVEL.

    Agar hasil pengukuran tekanan dapat dikonversikan menjadi besaran level ada parameter penting yang harus diketahui yaitu densitas daripada cairan, serta dimensi vertical daripada bejana. Setelah densitas dan dimensi tangki diketahui maka pengukuran level dapat dihitung berdasarkan rumus dibawah ini;

    Ilustrasi berikut ini menunjukkan hasil pengukuran level pada sebuah tangki dengan menggunakan rumus ΔP = ρ g h

    level

    Ilustrasi diatas memperlihatkan hasil pengukuran tekanan oleh sebuah level transmitter yang data-datanya diketahui sebagai berikut ;
    Densitas daripada media isi tangki 500kg/m3
    Jarak vertical antara  titik nol dengan pemukaan media 0,22 mtr
    Percepatan gravitasi di tempat tangki berada 9,8
    Hasil pengukuran oleh transmitter menunjukkan nilai 110mm WC

    Nampak dalam perhitungan diatas  ada pengaruh percepatan gravitasi (g) yang dapat mempengaruhi hasil pengukuran oleh transmitter.  Faktor lain yang dapat mempengaruhi hasil pengukuran adalah suhu daripada media, karena suhu dapat mempengaruhi nilai densitas (ρ).

    Agar hasil perhitungan tidak terpengaruh oleh kondisi sekitar maka komponen densitas tidak lagi di masukan kedalam formula perhitungan melainkan diganti dengan berat jenis atau specific gravity (SG), sehingga rumus diatas menjadi P=SG X h

    Berat jenis atau Specific Gravity (SG) adalah besaran tak berdimensi karena merupakan rasio dari densitas suatu benda dengan densitas benda jenuh yang tidak bisa dimampatkan, untuk benda cair sebagai pembandingnya adalah  densitas air (1000kg/m3) dan untuk benda gas sebagai  pembandingnya adalah udara kering yang memiliki densitas 1205 kg/m3

    Sebagai contoh untuk cairan minyak tanah dengan densitas 820kg/cm3 memiliki berat jenis  820 kg/m3 : 1000kg/m3 = 0.83
    Untuk gas metana dengan densitas 667.209 kg/m3 memiliki berat jenis 667.209 kg/m3 : 1000 kg/m3 = 0.667

    Kembali ke perhitungan level di tangki A diatas maka hasil perhitungan dengan menggunakan SG adalah sebagai berikut;
    ΔP = SG X h
    ΔP = (500:1000) X 220
    ΔP = 110 mmH2O

    Nampak hasil akhir perhitungan dengan formula ρ x g x h dan formula SG x h memberikan hasil yang sama, oleh karena itu dalam praktek di lapangan untuk keperluan perhitungan instrumentasi level transmitter selalu diterapkan kaidah SG x h, dan tidak lagi menggunakan rumus dasar ρ x g x h

    Demikian penjelasan cara perhitungan konversi level dari satuan tekanan, semoga bermanfaat.

    Download penjelasan level DP transmitter dalam pdf, klik disini 


  • Mengenal sistim keamanan pada tangki flammable material

    Mengenal sistim keamanan pada tangki flammable material

    Banyak kasus kecelakaan pada tangki timbun yang disebabkan oleh faktor eksternal, diantara kecelakaan yang sering terjadi pada tangki timbun  adalah kebakaran tangki dan tangki yang kempot karena efek vakum yang tidak terkontrol. Artikel ini akan menjelaskan fungsi daripada alat-alat yang dipasang pada tangki timbun ‘flammable material’ yang gunanya untuk mencegah terjadinya kecelakaan.

    Yang dimaksud dengan  tangki timbun  dalam hal ini  adalah tangki tempat menyimpan hasil produksi atau bahan baku untuk produksi yang mengandung  cairan mudah terbakar. Contoh material cair mudah terbakar atau flammable material adalah, bensin, solar, sulphur, paraffin, LNG, ethylene, paraxylene dan bahan-bahan berbasis hydrocarbon lainnya. (flammable material).

    Petunjuk keamanan pada tangki timbun flammable material secara ekplisit  dituangkan berupa rekomendasi yang dikeluarkan oleh America Petroleum Institute API  dalam buku panduan yang berjudul API RP 454 Recommended Practice for Lightning Protection of Above Ground Storage Tanks for Flammable or Combustible Liquids,panduan ini disepakati secara international dan merupakan standar yang harus di terapkan pada setiap tangki penyimpanan flammable material.

    Alat keamanan yang dimaksud diantaranya; Pressure Vacuum Safety Relieve Valve, Blanketing valve, Emergency Vent valve, Flame Arrester, Retractable Ground Assembly, Thief Hatch, Pressure Safety Valve.

    1. Pressure Vacuum Safety Relieve Valve

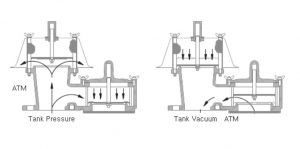
    PVSRV atau sering juga disebut Breather valve adalah perangkat  yang dipasang pada tangki penyimpanan beratap tetap, dengan tujuan  agar tangki tidak kempot atau tidak pecah. Tangki penyimpanan yang notabene memiliki kapasitas sangat besar memungkinkan terbentuknya uap dalam jumlah besar, oleh karena itu tekanan uap perlu di control yaitu di kurangi atau di keluarkan uapnya pada saat kelebihan dan sebaliknya ketika terjadi penambahan isi tangki, pengurangan kapasitas uap dapat menyebabkan tekanan negatip alias vakum, hal ini harus di kontrol dengan menambah tekanan dari luar, kebutuhan untuk mengurangi dan menambah tekanan tersebut dapat di lakukan oleh perangkat breather valve.

    safety flammable material

    1. Blanketing valve

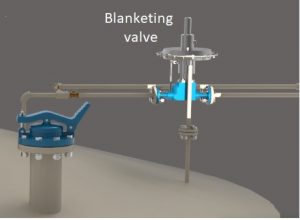
    Blanketing Valve adalah perangkat yang di gunakan untuk menjaga tekanan tangki agar selalu positip. Ada 2 type blanketing valve yang biasanya dipergunakan pada tangki penyimpanan, yaitu type self control dan type control valve, type self control artinya valve beroperasi dengan metode pilot jadi tidak membutuhkan perangkat tambahan, Adapun blanketing yang menggunakan control valve untuk pengoperasiannya dibutuhkan perangkat tambahan berupa pressure transmitter dan controller pengendali.

    flammable

    1. Retractable Ground Assembly

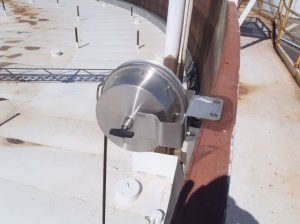
    Alat ini di pergunakan pada tangki timbun sebagai penyalur  energy potensial ke bumi, sebagaimana umumnya perangkat metal, tangki penyimpanan memiliki potensi menjadi objek penyaluran energy, jika energy tersebut datang secara tiba-tiba dalam jumlah besar seperti ketika terjadi sambaran petir maka imbasnya sangat berbahaya, bisa menimbulkan kebakaran dan peledakan.

    Memasang alat anti petir model RGA (The retractable ground assembly) adalah cara paling mudah dan aman untuk menyamakan potential antara tutup tangki terapung dengan dindingnya, dengan adanya potensi yang seimbang antara dinding dan atap maka masalah kebakaran akibat sambaran petir dapat di mitigasi.

    retractable grounding assembly
    1. Emergency Vent valve

    Valve ini selintas nampak seperti manhole atau tutup tangki tanpa komponen, namun jika di lihat spesifikasi beserta fungsinya, alat ini merupakan perangkat yang tidak bisa di abaikan keberadaannya di setiap tangki, terutama pada tangki  untuk penyimpanan material flammable. Cara kerja emergency valve yaitu akan membuka secara spontan ketika terjadi lonjakan tekanan  atau jika terjadi kenaikan suhu secara mendadak, phenomena ini biasanya terjadi ketika ada kebakaran di sekitar lokasi tangki sehingga badan tangki menerima imbas panasnya.

    1. Flame arrester

    Seperti namanya flame arrester adalah alat yang bekerja untuk mencegah masuk nya sumber api ke dalam tangki. Cara kerja flame arrester yaitu dengan meredam panas, sebagaimana diketahui, api dapat tercipta karena bertemunya 3 komponen sumber api atau yang dikenal dengan istilah segitiga api yaitu suhu, flammable material dan pemantik, dengan desain dan komponen khusus perangkat flame arrester dibuat agar dapat menurunkan suhu hingga kondisi untuk terjadinya kebakaran atau ignition tidak mungkin terjadi. Simak ilustrasi cara kerja flame arrester pada video dibawah ini .

    Tangki penyimpanan material flammable berpotensi mengalami kecelakaan akibat dari sifat fisik dan kimiawi daripada material yang tersimpan didalamnya. Oleh karena itu penanganan keamanan pada tangki jenis ini mendapat perhatian khusus yang melibatkan para engineer dan tenaga ahli dari  berbagai bidang, paling tidak mereka yang harus  terlibat adalah engineer proses, engineer safety, engineer Health Safety & Environment, engineer mekanik, engineer instrumentasi dan engineer listrik.

  • Resistance Temperature Detector Instrumentasi Pengukur Suhu

    Resistance Temperature Detector Instrumentasi Pengukur Suhu

    RTD adalah singkatan dari Resistance Temperature Detector. RTD adalah sensor suhu yang mengukur suhu menggunakan prinsip kenaikan tahanan logam sebanding dengan kenaikan suhu. Saat suhu yangterdeteksi oleh elemen RTD naik maka tahanan listrik yang diukur dalam ohm (Ω) juga meningkat.

    Elemen RTD umumnya ditentukan menurut nilai tahanannya dalam ohm pada nol derajat Celcius (0 Deg C). Spesifikasi RTD yang paling umum adalah PT100,  yang berarti bahwa pada 0 derajat celcius elemen RTD harus menunjukkan tahanan 100 Ω.

    Platinum adalah logam yang paling umum digunakan untuk elemen RTD karena bebrapa  faktor diantaranya;

    – Kelembaman kimia yang handal

    – Kenaikan suhu linear terhadap nilai tahanan

    – Memiliki koefisien suhu resistansi yang cukup besar

    – Stabilitas di mana nilai tahanan tidak berubah secara drastis seiring waktu.

    Logam lain yang bisa digunakan sebagai elemen sensor pada RTD selain platinum adalah nikel, tembaga, dan balco.

    Elemen sensor dalam konstruksi RTD adalah potongan kecil yang dilindungi oleh bahan pembungkus berupa metal keras seperti stainless steel. Gambar-1 menunjukkan sensor platina hanyalah berupa sebuah komponen kecil yang tersembunyi di dalam pembungkus logam.

    Seperti yang dapat kita lihat pada Gambar-1, hanya sebagian kecil dari seluruh rakitan RTD yang terbuat dari platina, hal ini tidak lepas dari keterkaitan terhadap baya pembuatan.

    Sebuah sensor temperature RTD tidak akan berguna tanpa dihubungkan dengan instrumentasi ukur seperti transmitter, controller, PLC atau alat monitoring lainnya. Untuk tujuan ini maka kabel tembaga berinsulasi dipergunakan sebagai komponen penghubung antara sensor RTD ke alat pengukur.

    Seperti halnya platina, tembaga pada kabel penghubung juga memiliki nilai tahanan. Tahanan sepanjang kabel tembaga berinsulasi dapat mempengaruhi hasil pengukuran, oleh karena itulah maka kabel RTD dikonfigurasi dengan format 2 kawat, 3 kawat dan 4 kawat.

    Resistance Temperature detector dengan dua kawat tidak memiliki kawat referensi, adapun manfaat daripada kabel referensi yaitu untuk mengkompensasi tahanan yang dapat dihasilkan oleh kabel tembaga penghubung RTD ke alat monitor. Akibatnya, RTD dua kabel umumnya digunakan untuk keperluan pembacan suhu yang tidak kritik

    RTD tiga kabel adalah spesifikasi paling umum untuk aplikasi industri. RTD tiga kabel biasanya menggunakan rangkaian pengukuran jembatan Wheatstone untuk mengkompensasi resistansi kabel timah seperti yang ditunjukkan di bawah ini.

    rtd

    Dalam konfigurasi RTD tiga kabel, kabel “A” & “B” harus memiliki panjang yang hampir sama. Panjang ini penting karena maksud dari jembatan Wheatstone adalah untuk membuat impedansi kabel A dan B, masing-masing bertindak sebagai kaki jembatan yang berlawanan, meniadakan yang lain, meninggalkan kabel “C” untuk bertindak sebagai kabel indra yang membawa a sangat kecil (kisaran microamperage) saat ini.

    RTD empat kabel  lebih akurat daripada  RTD tiga kabel  karena desain empat kabel mampu sepenuhnya mengkompensasi hambatan kabel tanpa harus memberi perhatian khusus pada panjang masing-masing kabel. Ini dapat memberikan akurasi yang sangat baik  dengan biaya yang relatif rendah.

    Bahan umum konstruksi RTD

    • Sensor (platinum, nickel or coper)

    Ini adalah komponen bagian pendeteksi suhu dari RTD. Panjang elemen bervariasi dari 1/8″ hingga 3″. Koefisien suhu standar yang paling populer adalah alfa 0,00385.

    • RTD sheathed

    Diameter luar yang paling umum adalah 6 mm dan 8 mm, namun diameter luar berkisar antara 2 mm hingga 12 mm. Baja tahan karat 316 umumnya digunakan untuk rakitan hingga 500 derajat F, dan untuk suhu di atas 500 derajat F disarankan menggunakan Inconel 600.

    • RTD process connection

    Fitting koneksi proses mencakup semua fitting standar yang digunakan dengan thermowell.

    • RTD lead wire

    RTD tersedia dalam konfigurasi 2, 3 dan 4 kabel. 3 konfigurasi kabel adalah yang paling umum untuk aplikasi industri.

    • RTD cold end termination

    RTD dapat berakhir di ujung dingin dengan colokan, kabel kosong, atau kepala terminal.

    RTD

  • Water proofing metode perlindungan bangunan dari kebocoran  

    Water proofing metode perlindungan bangunan dari kebocoran  

    Berbagai metode perlindungan bangunan dari kebocoran telah di implementasikan oleh para pembuat bangunan, meskipun demikian masih jarang yang mengetahui kalau metode yang dipakai terdiri dari banyak pilihan. Pada umumnya pemilik bangunan telah mempercayakan pengerjaan water proofing kepada kontraktor pelaksana tanpa mempertimbangkan kehandalannya. Penjelasan dibawah ini menerangkan nama serta cara-cara yang dipakai pada saat melakukan perlindungan kebocoran bangunan, silahkan disimak;

    Waterproofing Coating merupakan metode untuk melindungi bangunan dari kebocoran dengan menggunakan bahan polimer agar menutup permukaan struktur yang dilindungi di area tertentu. Waterproofing Coating berbentuk cairan pasta yang biasanya digunakan untuk permukaan beton dengan menggunakan kuas, roll, trowel dan mesin spray.

    Waterproofing membran bakar adalah metode waterproofing yang sering diaplikasikan pada bangunan gedung, toko, rumah tinggal dan bangunan lainnya, karena metode ini memberikan lapisan pada permukaan struktur beton. Sehingga sangat cocok untuk melapisi atap bangunan yang mengalami kebocoran.

    Injeksi Beton / Injeksi Grouting merupakan  metode  untuk mengisi rongga beton yang mengalami kebocoran atau keropos. Dengan menggunakan injeksi beton dapat menutup keretakan pada beton / mengisi rongga pada beton yang keropos. Injeksi Beton juga mempunyai kekuatan yg sangat luar biasa untuk menyumbat rembesan atau kebocoran air pada struktur beton. Seperti : Basement , fit lift, kamar mandi, dak beton.

    Epoxy Lantai adalah salah satu metode yang diterapkan untuk membuat lantai bangunan lebih awet. hasil lapisan epoxy lantai dikenal sebagai pelindung yang handal untuk melindungi lantai beton hingga bisa tahan lama sampai bertahun – tahun, terutama hal ini disebabkan oleh kualitas  bahan yang digunakan.

    Contoh bahan-bahan yang sering dipergunakan untuk keperluan water proofing diantaranya;

    AM 30 adalah perekat ubin dua komponen yang mengandung Synthetic Latex – Styrene Butadiene Rubber sehingga dapat menghasilkan daya rekat ekstra kuat dan fleksibel, tahan terhadap getaran dan tahan terhadap rendaman air.

    AM 83 adalah produk pengeras lantai beton berbentuk powder siap pakai untuk meningkatkan kekerasan permukaan beton sehingga memiliki ketahanan terhadap gesekan dan benturan.

    AM 115 adalah cat pelapis anti bocor yang diformulasi khusus untuk mengatasi kebocoran atap dak yang terekspos air hujan dan sinar. Dengan inovasi polyurethane – acrylic sehingga tahan terhadap genangan air, jamur & lumut tetapi tetap elastis dan memiliki daya rekat yang kuat serta ramah lingkungan.

    AM Epoxy Tile Grout adalah pengisi nat tiga komponen berbahan dasar epoxy yang mempunyai daya rekat kuat, kedap air dan tahan terhadap bahan kimia. Sangat sesuai diaplikasikan pada laboratorium, rumah sakit, pabrik, kamar mandi,kolam renang, bak penampung air
    dan dapur

    Dan masih banyak lagi material lainnya, perkembangan teknology tidak terlepas dari pada terciptanya berbagai bahan bangunan tersebut, sementara dari sisi pekerja atau sumber daya manuasianya banyak kontraktor atau perusahaan yang telah memberikan pengetahuan khusus kepada para pekerja agar bisa mengerjakan “water proofing” dengan cara yang benar dan efesien.

  • Apa yang dimaksud dengan Oring Dioda Module ?

    Apa yang dimaksud dengan Oring Dioda Module ?

    Dalam sebuah jaringan sistim control seperti PLC, DCS, ESD, power suplai atau catu daya merupakan komponen yang paling penting, karena kehilangan power suplai dapat mengakibatkan mesin berhenti bekerja. Salah satu metode untuk mencegah terjadinya kehilangan power supply pada jaringan sistim control adalah dengan memanfaatkan sebuah perangkat pelindung power supply yang disebut Oring dioda module.

    Oring Dioda Module digunakan untuk memisahkan power supply dari jenis yang sama, yang dihubungkan secara parallel agar  di sisi keluarannya  dapat terpisah 100%, sehingga alat ini berfungsi sebagai redundancy  di mana jika satu power supply gagal, ada cukup power supply yang tersisa untuk mengalirkan arus beban yang diperlukan. Power supply redundan juga dapat digunakan untuk meningkatkan kapasitas arus – dalam hal ini perhatiannya bukan pada kehilangan salah satu sumber power supply melainkan ketika satu power suplai tidak dapat mengirimkan arus yang diperlukan maka harus dibantu dengan power supply lainnya.

    Dioda oring yang di produksi oleh perusahaan pembuat alat-alat elektronika yang bagus telah dilengkapi dengan fitur diagnosa kerusakan berupa kontak relay, user dapat menggunakan fitur ini untuk dihubungkan dengan alarm agar pemakai  memperoleh notifikasi  lebih dini terhadap adanya kerusakan.

    Gambar diatas memperlihatkan cara pemasangan oring dioda pada jaringan power suply 24 Volt DC, tampak ada dua power supply 24 Volt DC dan dua Oring diode yang dipasang secara paralel.

    Teorinya Jika dua power supply  digunakan, masing-masing akan mengirimkan setengah dari arus yang dibutuhkan. Jika tiga power suplai digunakan, masing-masing memasok sepertiga dari arus total yang diperlukan. Jika tanpa perangkat maka akan sulit untuk mengatur keseimbangan diantara beberapa power yang dipasang parallel tersebut oleh karena itu maka kehadiran perangkat pembagi seperti Oring diode modul sangat diperlukan.

    Dengan adanya Oring dioda modul bilamana salah satu power supply input mati maka power supply yang mati tersebut tidak dapat menarik arus dari power supply yang sedang normal sehingga asupan power pada perangkat tetap stabil.

    Gambar dibawah ini memperlihatkan Oring dioda module terpasang di panel control steam turbine di PT Indo Bharat Rayon

    oring dioda


  • Cara menentukan range density meter

    Cara menentukan range density meter

    Transmitter tipe differential pressure dapat dipergunakan sebagai density meter yaitu alat untuk mengukur besarnya density daripada media di dalam vessel, tangki atau bejana. Penerapan fungsi  Differential Pressure transmitter menjadi pengukur density mengacu pada kaidah pengukuran tekanan hydrostatic seperti pada rumus dibawah ini;

    P= ρ*g*h

    Dimana; P= Pressure, ρ=density, g=gravity acceleration, h= height

    Yang perlu di perhatikan pada pemakaian transmitter type Differential Pressure  untuk mengukur density adalah cara menentukan range daripada transmitter dalam hubungannya dengan range density, dimana kedua besaran memiliki unit yang berbeda. Disisi transmitter rangenya merupakan unit tekanan sedang di monitor misalnya di DCS rangenya harus berupa unit density.

    density meter

    Ilustrasi pemakaian DP cell transmitter sebagai pengukur density dapat di lihat dalam file berikut “Cara menentukan range density meter” www.jasaservis.net/Method statement to define ranges of Density transmitter.pdf

    Agar Differential Pressure tansmitter dapat mengukur density dengan akurat,  selain range yang harus benar, kondisi level juga menjadi faktor yang dapat mempengaruhi hasil pengukuran, seperti ditunjukkan dalam ilustrasi, level tangki harus dipertahankan berada di bawah tapping point sisi low  atau low tapping, jika tidak maka hasil pengukuran bisa menjadi terganggu.

    Setelah hasil perhitungan  range  diterapkan kemudian transmitter harus dikalibrasi, tujuan daripada kalibrasi ini yaitu agar indikasi yang ditunjukkan disisi monitor menunjukkan kondisi density yang sebenarnya. Verifikasi hasil kalibrasi dapat dicek kebenarannya pada saat komisioning atau sebelum unit dijalankan. Caranya yaitu dengan membawa sampel kelaboratorium untuk di ukur nilau densitasnya.

    Penting juga untuk diperhatikan ketika melakukan perhitungan besarnya range density transmitter, unit daripada besaran yang hendak dipakai dalam perhitungan harus berada dalam satu level misalnya MKS (meter, kg, second) atau CGS ( centimeter, gram, second).

    Dari penjelasan diatas maka bukanlah suatu kesalahan, jika density meter type ini selalu dikombinasikan dengan pemasangan level transmitter yang berguna untuk memonitor isi tangki.

    Adapun untuk mengendalikan density daripada media yang hendak di kontrol, biasanya dipasang control valve pengendali kekentalan  yang biasa disebut sebagai dilution valve.


  • Langkah-Langkah Calibrasi Positioner Siemens PS2

    Langkah-Langkah Calibrasi Positioner Siemens PS2

    Control valve merupakan peralatan instrumentasi yang berfungsi sebagai elemen pengatur  aliran, adapun  fungsi utamanya yaitu mengendalikan besaran proses seperti tekanan, suhu, ketinggian isi tangki, konsentrasi media dan lain-lain. Sebagai peralatan yang bergerak dinamis, control valve memerlukan tindakan pemeliharaan seperti di jelaskan pada artikel Prosedure pemeliharaan control valve ,  namun meskipun demikian dampak daripada pemakaian jangka lama control valve cenderung mengalami penyimpangan keakuratannya. Penyimpangan atau deviasi atau offset yang terjadi pada control valve harus diperbaiki agar tidak menimbulkan efek kerusakan kualitas produksi. Adapun langkah perbaikan yang sering dilakukan adalah langkah kalibrasi control valve. Setiap control valve selalu dilengkapi dengan sebuah komponen penting yaitu I/P converter atau positioner. Berbeda merk positioner akan berbeda pula metode calibrasinya, dalam artikel ini akan dibahas langkah-langkah calibrasi control valve yang menggunakan positioner merk Siemens PS 2, silahkan ikuti prosedure nya dibawah ini; Persiapan calibrasi positioner pada valve rotasi

    • Cek pemasangan positioner pada control valve sudah benar dan semua baudnya sudah dikencangkan
    • Cek air instrument sudah tersedia dan tekanannya mencukupi
    • Cek power pada kabel sinyal tersedia dan polaritinya sudah benar
    • Cek posisi transmisi selector ada pada sisi 90 DEG
    • Cek posisi gear latch menunjuk pada angka 90 DEG

    Lokasi transmission selector pada positioner tampak dalam gambar dibawah ini

    Tahapan Calibrasi control valve SIEMENS positioner memiliki 3 tombol yang dapat dioperasikan yaitu, tombol tangan, tombol panah ke atas dan tombol panah ke bawah, selanjutnya akan disebut

    sebagai “hand”, “up”, dan “down” .

    calibrasi control valve

    1. Stroke valve hingga ada diposisi 50%
    2. Tekan tombol hand 5detik hingga pada display muncul parameter 1 yaitu tulisan TURN jika yang muncul tulisan BAY, gunakan tombol up untuk mengganti menjadi tulisan TURN
    3. Tekan tombol hand untuk membawa display ke parameter 2, parameter 2 untuk valve rotasi harus diisi dengan angka 90.
    4. Tekan tombol hand untuk melanjutkan ke parameter 3, untuk valve rotasi parameter ini tidak digunakan, tekan lagi tombol hand untuk melanjutkan ke parameter 4.
    5. Pada parameter 4 akan muncul display tulisan NO
    6. Tekan tombol up maka akan muncul tulisan STRT, lanjutkan tekan hingga 5detik tombol up maka proses auto kalibrasi akan berjalan ditandai dengan munculnya dibagian bawah display tulisan RUN 1, penting diketahui pada Langkah Run 1 bisa terjadi error yang disebabkan karena valve berada pada posisi full open atau full close, jika hal ini terjadi makan Tindakan yang harus dilakukan adalah keluar dari mode kalibrasi lalu stroke valve secara manual agar bukaan valve ada pada posisi antara full close dan full open. Lalu Kembali pada mode kalibrasi.
    7. Sebelum lanjut ke auto cal cek lagi parameter, caranya tekan tombol hand secara terus menerus sementara tombol down ditekan satu-satu, jika parameter semua sudah benar lanjut ke auto cal, yaitu dengan posisi display di parameter 4 lalu tekan tombol Up 5detik. Proses auto cal akan berjalan dimulai dengan Run1, Run2, dan seterusnya hingga selesai.
    8. Ada yang perlu diperhatikan ketika Run1 berjalan, bagian bawah display kemungkinan muncul lambing U yang seharusnya berupa lambing O, bila ini terjadi atur clutch hingga lambing U menjadi O kemudian lanjutkan proses auto calibrasi dengan menekan tombol Up.
    9. Setelah proses auto cal selesai Kembali ke mode normal dengan menekan tombol tangan beberapa detik. Untuk mengubah mede auto ke manual tekan tombol hand. Untuk stroke manual dari positioner gunakan tombol up dan tombol down.
    10. Setelah selesai kalibrasi positioner harus berada pada mode AUTO, lakukan stroke check dari DCS. Verifikasi bukaan control valve sesuai dengan indikasi di DCS, jika tidak ulangi Langkah kalibrasi.

    Persiapan calibrasi positioner pada valve slider 

    • Cek pemasangan positioner pada control valve sudah benar dan semua baudnya sudah dikencangkan
    • Cek air instrument sudah tersedia dan tekanannya mencukupi
    • Cek power pada kabel sinyal tersedia dan polaritnya sudah benar
    • Cek posisi tramsmisi selector ada pada sisi 90 untuk travel lebih dari 20mm atau pada 33 untuk travel kurang dari 20mm
    • Cek posisi gelar latch menujuk pada angka sesuai dengan transmisi selector

    Tahapan  calibrasi control valve SIEMENS positioner memiliki 3tombol yang dapat dioperasikan yaitu, tombol tangan, tombol panah ke atas, tombol panah ke bawah, selanjutnya akan disebut sebagai “hand”, “up”, dan “down”.

    1. Stroke valve hingga ada diposisi sekita 50%
    2. Tekan tombol hand 5detik hingga pada display muncul parameter 1 yaitu tulisan BAY jika yang muncul tulisan TURN, gunakan tombol Up untuk mengganti menjadi tulisan BAY.
    3. Tekan tombol hand untuk membawa display ke parameter 2, parameter 2 untuk valbe slide harus diisi dengan posisi transmisi nselektor.
    4. Tekan tombol hand untuk melanjutkan ke parameter 3, parameter ini tidak digunakan, tekan lagi tombol hand untuk melanjutkan ke parameter 4.
    5. Pada parameter 4 akan muncul di display tulisan NO
    6. Tekan tombol Up maka muncul tulisan STRT, lanjutkan tekan hingga 5detik tombol Up maka proses auto kalibrasi akan berjalan ditandai dengan munculnya dibagian bawah display rulisan RUN 1, penting diketahui pada Langkah Run 1 bisa terjadi error yang disebabkan karena valve berada pada posisi full open atu oull close. Jika hal ini terjadi maka Tindakan yang harus dilakukan adalah keluar dari mode kalibrasi lalu stroke valve secara manual agar bukaan valve ada pada posisi antara full close dan full open. Lalu Kembali ke mode kalibrasi
    7. Sevelum melanjutkan ke auto cal cek lagi parameter, caranya tekan tombol hand secara terus menerus sementara tombol down ditekan satu-satu , jika parameter semua sudah benar lanjut ke auto cal, yaitu dengan posisi display diparameter 4 lalu tekan tombol Up 5 detik. Proses auto cal akan berjalan dimulai dengan Run 1, Run2 dan seterusnya hingga selesai.
    8. Ada yang perlu diperhatikan Ketika Run 1 berjalan, dibagian bawah display kemungkinan muncul lambing U yang seharusnya berupa lambing O, bila ini terjadi atur clutch hingga lambang U menjadi O kemeudian lanjutkan proses auto calibrasi dengan menekan tombol Up.
    9. Setelah proses auto cal selesai Kembali ke mode normal dengan menekan tombol tangan beberapa detik. Untuk mengubah mode auto ke manual tekan tombol hand. Untuk stroke manual dari positioner gunakan tombol Up dan tombol Down.
    10. Setelah selesai kalibrasi positioner harus berada pada mode AUTO, lakukan stroke check dari DCS. Verifikasi bukaan control valve sesuai dengan indikasi di DCS, jika tidak ulangi langkah calibrasi.